OEE: o Que É, Como Calcular e Como Aumentar a Eficiência dos Equipamentos
Entenda o que é OEE, a fórmula, um exemplo de cálculo passo a passo, os valores de referência e como aumentar a eficiência dos equipamentos na sua fábrica.
Neste artigo
- Resumo rápido: OEE em 5 pontos
- O que é OEE na indústria?
- Os 3 componentes do OEE
- Como calcular o OEE: exemplo passo a passo
- Qual é um bom valor de OEE?
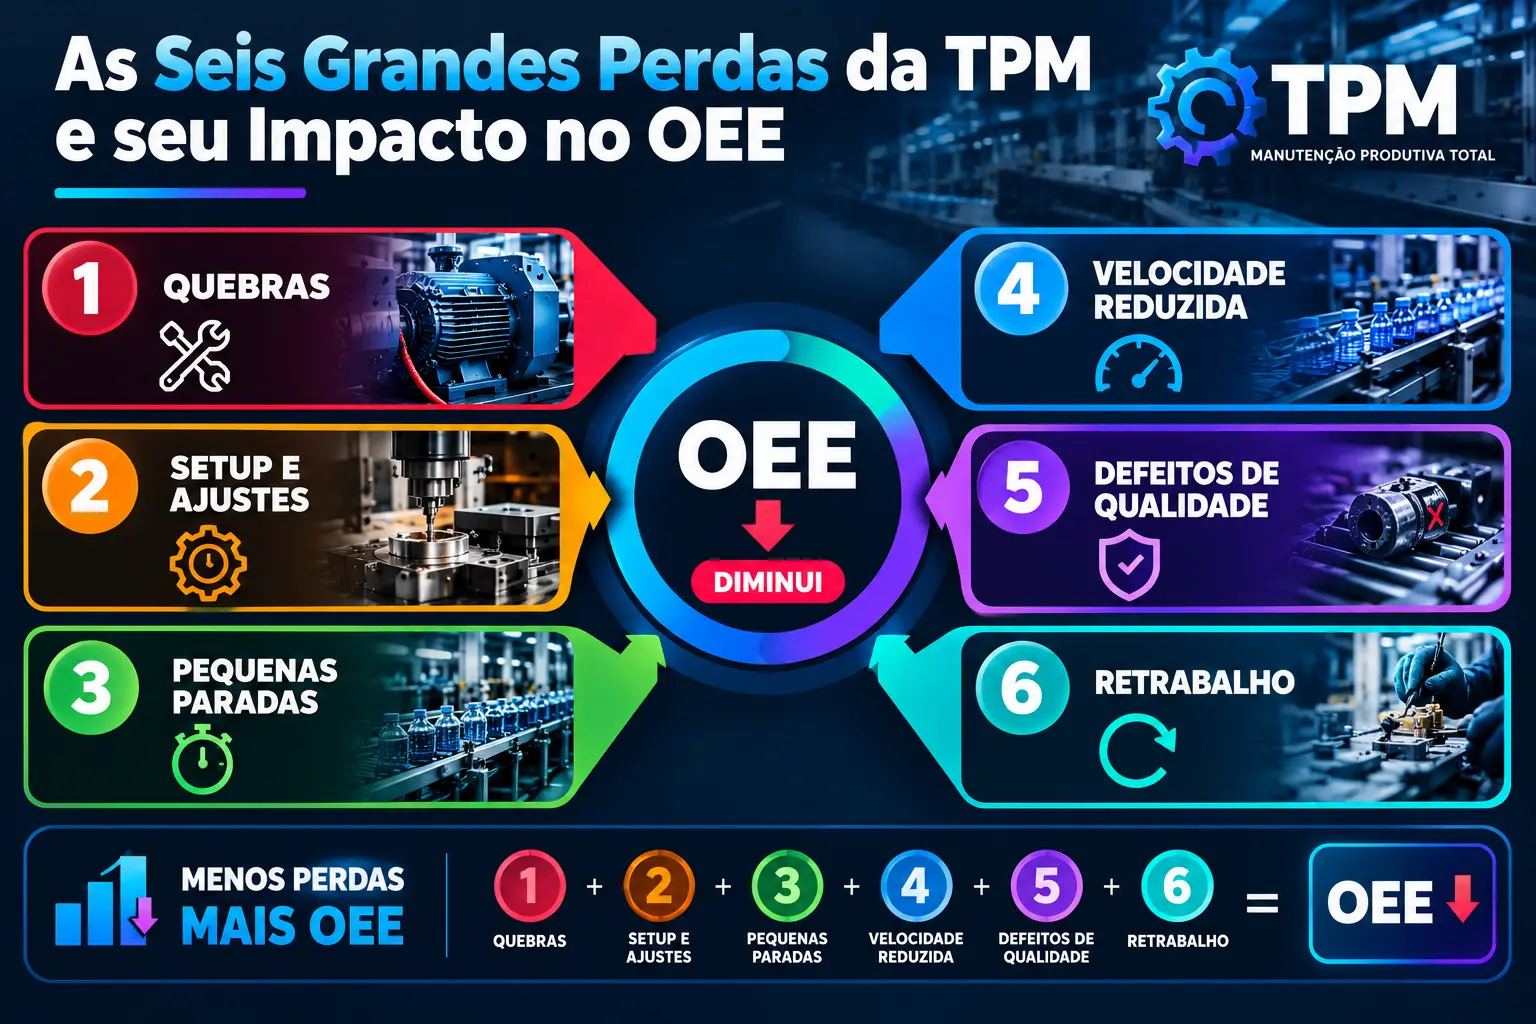
- As 6 grandes perdas que reduzem o OEE
- Como aumentar o OEE: 8 ações práticas
- Erros comuns ao medir o OEE
- OEE, MTBF, MTTR e disponibilidade: como se relacionam?
- Perguntas frequentes sobre OEE
- Conclusão
- Precisa melhorar a eficiência dos seus equipamentos?
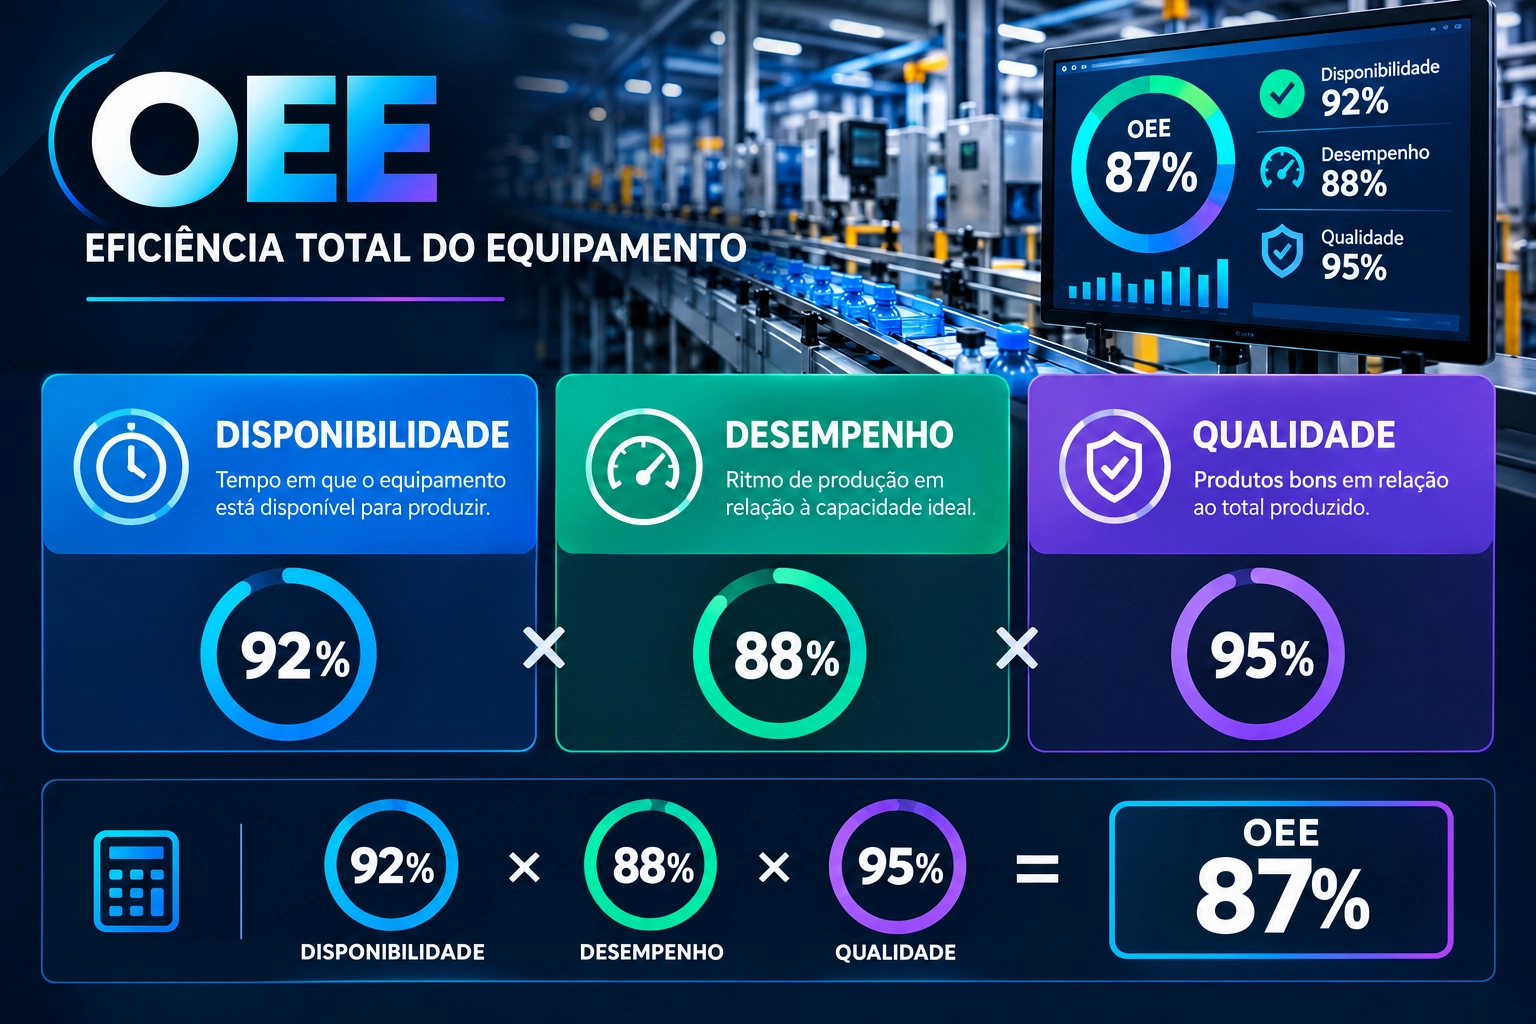
OEE (Overall Equipment Effectiveness, ou Eficiência Global dos Equipamentos) é o indicador que mostra qual porcentagem do tempo planejado de produção realmente gera peças boas, na velocidade ideal. Ele é calculado multiplicando três fatores: Disponibilidade × Desempenho × Qualidade. Um OEE de 100% significa produzir somente peças boas, o mais rápido possível, sem nenhuma parada. Na prática, uma operação com OEE de 85% ou mais é considerada de classe mundial.
Se a sua fábrica sofre com paradas na produção, retrabalho ou máquinas que "rodam, mas não rendem", o OEE é o ponto de partida para enxergar onde a capacidade está sendo perdida. Neste guia você vai entender o conceito, aprender a calcular com um exemplo real e conhecer as ações que mais elevam o indicador.
Resumo rápido: OEE em 5 pontos
- O que mede: a eficiência real de uma máquina, linha ou fábrica em relação ao seu potencial máximo.
- Fórmula: OEE = Disponibilidade × Desempenho × Qualidade.
- Referência de classe mundial: 85% ou mais.
- Média de muitas indústrias: cerca de 60%, o que indica grande espaço para ganho sem comprar novas máquinas.
- Principal benefício: mostrar se a perda está em paradas, em lentidão ou em refugo, para que a ação seja direcionada.
O que é OEE na indústria?
O OEE é um indicador de produtividade criado dentro da filosofia da Manutenção Produtiva Total (TPM) e popularizado por Seiichi Nakajima. Ele responde a uma pergunta simples: de todo o tempo em que a máquina deveria estar produzindo, quanto realmente virou produto bom?
Diferente de indicadores isolados, como produção por turno ou tempo de máquina parada, o OEE reúne três tipos de perda em um único número. Por isso ele é usado para comparar máquinas, turnos, linhas e até unidades diferentes de uma mesma empresa.
Os 3 componentes do OEE
1. Disponibilidade
Mede quanto do tempo planejado a máquina ficou realmente operando. As perdas aqui são as paradas: quebras, setups, trocas de ferramenta, falta de material e ajustes.
Disponibilidade = Tempo de operação ÷ Tempo planejado de produção
2. Desempenho
Mede se a máquina trabalhou na velocidade ideal enquanto estava ligada. As perdas aqui são as pequenas paradas e a velocidade reduzida.
Desempenho = Produção real ÷ Produção ideal no tempo de operação
3. Qualidade
Mede quantas peças saíram corretas na primeira tentativa. As perdas aqui são o refugo e o retrabalho.
Qualidade = Peças boas ÷ Total de peças produzidas
Como calcular o OEE: exemplo passo a passo
Considere uma máquina em um turno de 8 horas com os seguintes dados:
- Tempo planejado de produção: 480 minutos
- Paradas (quebras, setup e ajustes): 60 minutos
- Capacidade ideal: 100 peças por hora
- Peças produzidas: 630
- Peças boas (sem defeito): 600
| Etapa | Cálculo | Resultado |
|---|---|---|
| Tempo de operação | 480 − 60 = 420 min (7 horas) | 420 min |
| Disponibilidade | 420 ÷ 480 | 87,5% |
| Produção ideal em 7 horas | 100 × 7 | 700 peças |
| Desempenho | 630 ÷ 700 | 90% |
| Qualidade | 600 ÷ 630 | 95,2% |
| OEE | 0,875 × 0,90 × 0,952 | 75% |
Nesse exemplo, a máquina entregou 75% do seu potencial. A maior perda está na disponibilidade (12,5% do tempo parado), então o primeiro foco deve ser reduzir paradas, e não mexer na velocidade ou na qualidade.
Qual é um bom valor de OEE?
| Faixa de OEE | Classificação | O que significa |
|---|---|---|
| Abaixo de 40% | Baixo | Perdas severas; há muito a ganhar com ações básicas. |
| 40% a 60% | Regular | Realidade de muitas fábricas; perdas ainda pouco medidas. |
| 60% a 85% | Bom | Processo estável com oportunidades claras de melhoria. |
| 85% ou mais | Classe mundial | Referência de excelência para processos em lote ou discretos. |
Vale lembrar que a meta ideal depende do tipo de processo. Linhas muito automatizadas e contínuas tendem a atingir valores maiores que operações com muitos setups e variedade de produtos. O mais importante é acompanhar a evolução do seu próprio OEE ao longo do tempo.
As 6 grandes perdas que reduzem o OEE
A metodologia TPM agrupa as perdas de produção em seis categorias. Cada uma impacta um dos três componentes:
| Grande perda | Exemplos | Componente afetado |
|---|---|---|
| 1. Quebras e falhas de equipamento | Falha de motor, rolamento, sensor ou CLP | Disponibilidade |
| 2. Setup e ajustes | Troca de produto, ferramenta ou molde | Disponibilidade |
| 3. Pequenas paradas | Travamentos rápidos, falta pontual de peça | Desempenho |
| 4. Velocidade reduzida | Máquina operando abaixo da capacidade nominal | Desempenho |
| 5. Refugo e retrabalho | Peças fora da especificação durante a produção | Qualidade |
| 6. Perdas na partida | Peças ruins até o processo estabilizar | Qualidade |
Como aumentar o OEE: 8 ações práticas
- Meça antes de agir. Registre o motivo de cada parada (apontamento manual ou automático). Sem dados, qualquer melhoria é palpite.
- Ataque as paradas mais frequentes e mais longas. Use um gráfico de Pareto para priorizar as poucas causas que respondem pela maior parte do tempo perdido.
- Implante a manutenção preditiva. Monitorar vibração, temperatura e corrente permite agir antes da falha. Veja como em manutenção preditiva: como antecipar falhas e reduzir paradas.
- Acompanhe MTBF e MTTR. Eles mostram se as falhas estão ficando menos frequentes e mais rápidas de reparar. Aprenda a calcular em MTBF e MTTR: o que são e como melhorar.
- Reduza o tempo de setup (SMED). Separe o que pode ser preparado com a máquina ainda rodando e padronize as trocas.
- Padronize a operação e o autocuidado. Limpeza, inspeção e lubrificação feitas pelo próprio operador evitam muitas pequenas paradas.
- Controle a qualidade na origem. Ajuste parâmetros do processo e use inspeção em linha para reduzir refugo e retrabalho.
- Automatize a coleta de dados. Sensores, CLPs e sistemas supervisórios (SCADA/MES) entregam o OEE em tempo real, sem depender de planilhas.
Erros comuns ao medir o OEE
- Excluir paradas "aceitáveis" do cálculo: isso infla o resultado e esconde oportunidades reais.
- Usar capacidade ideal irreal ou muito baixa: a velocidade de referência deve ser a nominal do equipamento ou do processo.
- Comparar máquinas diferentes sem critério: o ideal é comparar a mesma máquina ao longo do tempo.
- Olhar só o número final: o valor do OEE sozinho não diz o que corrigir; analise os três componentes.
- Transformar o OEE em cobrança: o indicador existe para revelar perdas do processo, não para punir operadores.
OEE, MTBF, MTTR e disponibilidade: como se relacionam?
Os indicadores de manutenção e de produção se complementam. O MTBF (tempo médio entre falhas) e o MTTR (tempo médio de reparo) explicam a disponibilidade, que é um dos três fatores do OEE. Em resumo: quanto maior o MTBF e menor o MTTR, maior a disponibilidade e, consequentemente, maior o OEE. Já o desempenho e a qualidade dependem mais do processo, da operação e do controle de variáveis.
Perguntas frequentes sobre OEE
O que significa OEE?
OEE significa Overall Equipment Effectiveness, em português Eficiência Global dos Equipamentos. É o indicador que mede o quanto do tempo de produção planejado é aproveitado de forma realmente produtiva.
Qual é a fórmula do OEE?
OEE = Disponibilidade × Desempenho × Qualidade. Cada fator é expresso em porcentagem e o resultado também.
Qual é o OEE ideal?
O valor de referência para uma operação de classe mundial é de 85% ou mais. Muitas indústrias operam perto de 60%, o que indica bastante potencial de melhoria.
OEE e OEE de linha são a mesma coisa?
Não. O OEE de máquina mede um equipamento isolado. O OEE de linha considera o conjunto de equipamentos e costuma ser menor, pois é limitado pelo gargalo e pelas paradas entre as etapas.
Como o OEE ajuda a reduzir custos?
Ao revelar perdas de tempo, velocidade e qualidade, o OEE permite produzir mais com os mesmos equipamentos, adiando investimentos em novas máquinas e reduzindo desperdícios e custos de retrabalho.
É possível calcular o OEE em planilha?
Sim, é um bom começo, desde que os dados de paradas e produção sejam registrados com disciplina. Para ganho de escala e precisão, o ideal é coletar os dados automaticamente com sensores, CLPs e sistemas de monitoramento.
Conclusão
O OEE é uma das ferramentas mais eficientes para descobrir onde a produção está perdendo capacidade. Ao separar as perdas em disponibilidade, desempenho e qualidade, ele indica exatamente onde agir, seja reduzindo paradas, eliminando pequenas interrupções ou diminuindo refugo. Com medição confiável, manutenção bem planejada e melhoria contínua, é possível elevar o OEE de forma consistente e aumentar a produtividade da fábrica sem grandes investimentos.
Precisa melhorar a eficiência dos seus equipamentos?
A Movitek Projetos, engenharia industrial em Extrema/MG, apoia indústrias com automação, monitoramento e soluções para reduzir paradas e aumentar a produtividade. Fale com nossos especialistas e descubra como elevar o OEE da sua operação.