Paradas na Produção: Causas e Como Evitá-las
As paradas na produção estão entre os maiores desafios da rotina industrial. Quando uma linha interrompe o trabalho, o efeito vai além das horas perdidas: a capacidade produtiva cai, os custos de reparo sobem, os prazos de entrega ficam ameaçados e, em alguns casos, a segurança das equipes é colocada em risco.
Neste artigo
- O que são paradas na produção?
- Principais causas das paradas na produção
- Impactos das paradas não planejadas
- Como evitar paradas na produção industrial
- Manutenção preventiva, preditiva e corretiva: diferenças
- Como a MOVITEK pode ajudar a reduzir as paradas
- Indicadores essenciais para acompanhar e reduzir paradas
- Conclusão
Paradas na Produção: Causas, Impactos e Como Evitá-las de Forma Definitiva
Paradas na produção estão entre os maiores vilões da eficiência industrial. Quando uma linha para, o prejuízo vai muito além das horas perdidas: a capacidade produtiva cai, os custos de reparo disparam, os prazos de entrega são ameaçados e a segurança das equipes pode ser comprometida.
A boa notícia é que a maior parte das interrupções pode ser evitada com planejamento, monitoramento contínuo e uma gestão de manutenção estruturada. Neste artigo você vai entender o que são as paradas na produção, suas principais causas, como medir o impacto real e quais práticas realmente reduzem as ocorrências.
O que são paradas na produção?
Paradas na produção são interrupções no funcionamento de uma linha, máquina ou processo industrial. Elas se dividem em dois grupos:
- Paradas planejadas: interrupções programadas (manutenções preventivas, trocas de ferramentas, setups e inspeções). Como são agendadas, a equipe escolhe o melhor momento e prepara peças, ferramentas e pessoal com antecedência.
- Paradas não planejadas: interrupções inesperadas causadas por falhas, defeitos, erros operacionais ou problemas de suprimento. Acontecem sem aviso e geram mais prejuízo, pois exigem reparos emergenciais e desorganizam todo o cronograma.
O objetivo de uma gestão eficiente não é eliminar toda parada, e sim transformar paradas não planejadas em paradas planejadas — mais curtas, mais baratas e controladas.
Principais causas das paradas na produção
Identificar as causas-raiz é o primeiro passo para atuar de forma eficaz. As mais comuns são:
1. Falhas mecânicas e elétricas
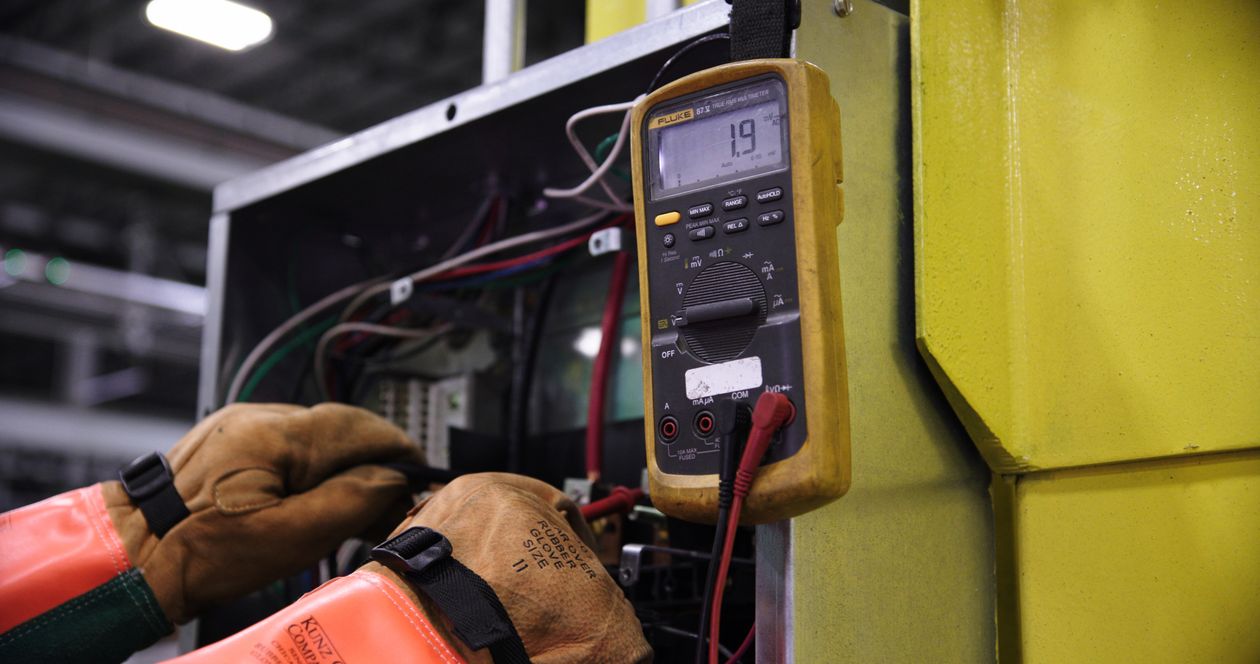
Rolamentos danificados, correias rompidas, vazamentos, motores sobreaquecidos e falhas em contatores, cabos e painéis elétricos. Ocorrem principalmente por desgaste, lubrificação inadequada, sobrecarga ou instalação incorreta. A prevenção passa por inspeções regulares, lubrificação correta, termografia e respeito aos limites de operação.
2. Desgaste de componentes e falta de manutenção
Todo componente tem vida útil. Quando ela é ultrapassada sem substituição, a probabilidade de falha aumenta rapidamente. Definir intervalos de troca com base no manual do fabricante e no histórico do equipamento reduz significativamente esse risco.
3. Manutenção inadequada ou realizada fora do prazo
Não basta fazer manutenção: ela precisa ser feita da forma certa e no momento certo. Procedimentos incompletos, peças inadequadas ou atrasos no cronograma anulam o benefício do plano. Padronizar tarefas, usar checklists e acompanhar a execução evita esse cenário.
4. Falhas operacionais e falta de treinamento
Operadores sem capacitação adequada podem ajustar parâmetros incorretamente, ignorar alarmes ou operar a máquina fora de seus limites. Capacitação contínua e procedimentos operacionais claros reduzem drasticamente esse tipo de ocorrência.
5. Problemas de automação e sistemas de controle
Falhas em sensores, CLPs, inversores, IHMs e redes de comunicação interrompem o processo mesmo quando a parte mecânica está íntegra. Causas comuns: parametrização incorreta, sensores sujos ou desalinhados, falhas de software e ausência de backup. Manter documentação atualizada e rotinas de verificação é fundamental.
6. Falta de peças de reposição e planejamento de estoque
Uma falha simples pode virar uma parada longa se a peça necessária não estiver disponível. Mapear componentes críticos, avaliar o tempo de reposição e manter estoque mínimo estratégico é essencial.
7. Falhas na identificação de sinais de desgaste
Vibração anormal, ruído, aumento de temperatura e consumo elétrico fora do padrão costumam anteceder a falha. Inspeções periódicas, rondas de operação e monitoramento de condição permitem detectar essas mudanças a tempo.
Impactos das paradas não planejadas
- Produtividade e capacidade: cada hora parada representa produção que deixa de acontecer, especialmente em gargalos.
- Custos operacionais: reparos emergenciais, horas extras, fretes urgentes e desperdício de matéria-prima elevam o custo por unidade.
- Prazos de entrega: atrasos podem gerar multas contratuais e perda de confiança dos clientes.
- Qualidade: partidas e retomadas aumentam a chance de variações e refugo.
- Segurança: intervenções emergenciais feitas com pressa ampliam o risco de acidentes.
- Vida útil dos equipamentos: operar em regime de quebra e conserto reduz a confiabilidade e antecipa investimentos.
O ideal é que cada empresa calcule o custo da hora parada nos seus principais equipamentos, em vez de se basear em números genéricos.
Como evitar paradas na produção industrial
- Implementar um plano de manutenção preventiva sólido — levante equipamentos, defina tarefas e frequências com base em manuais e histórico.
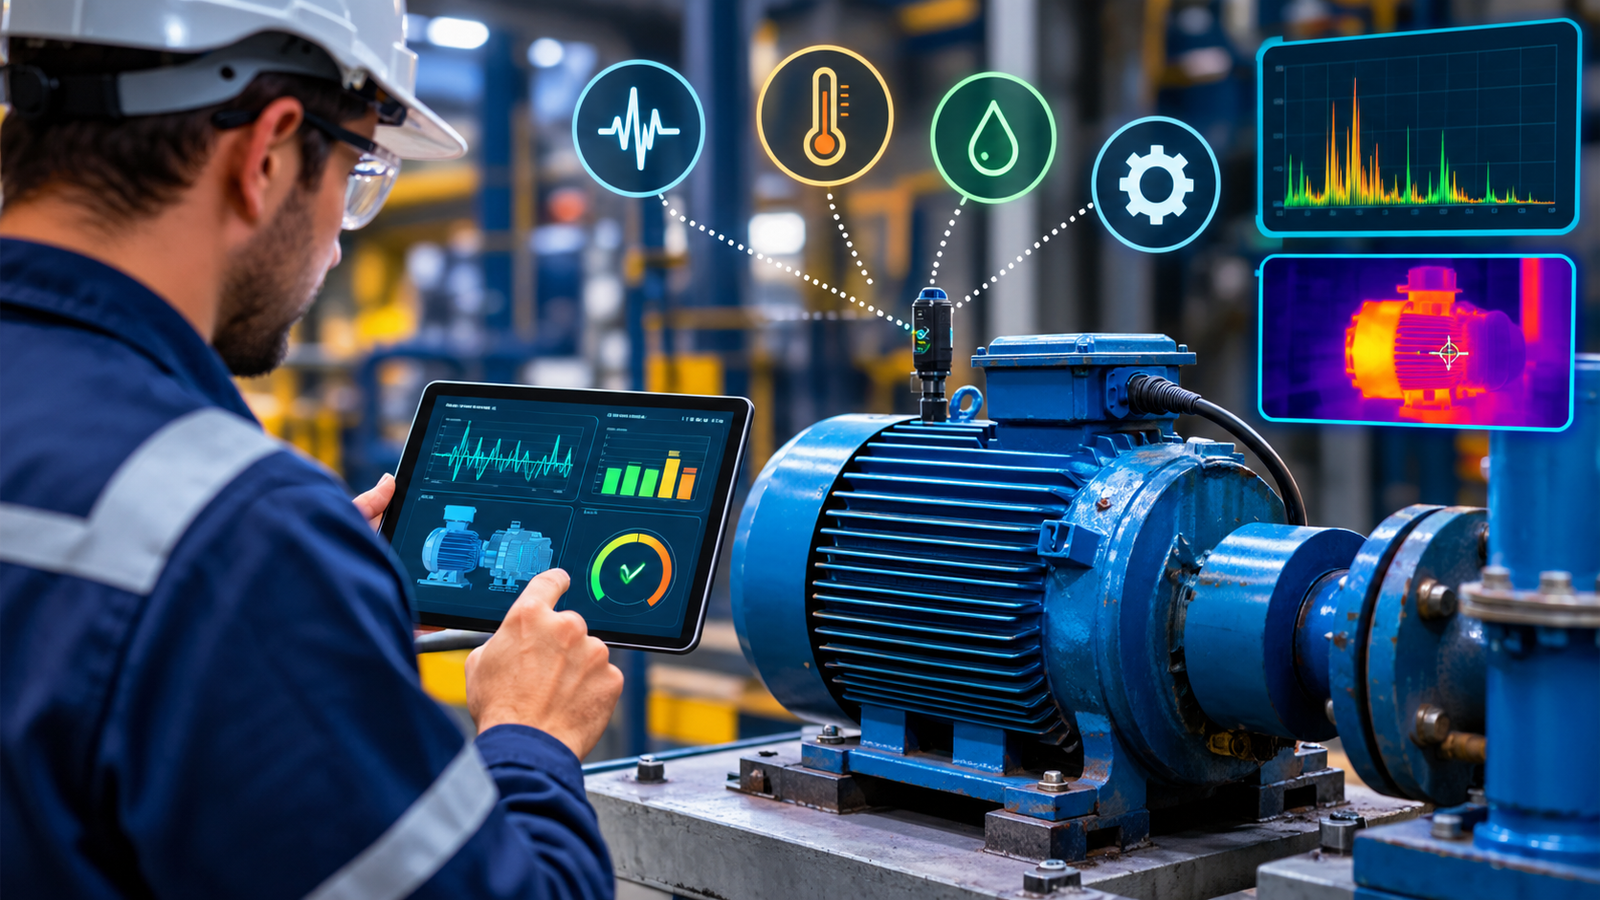
- Adotar manutenção preditiva (análise de vibração, termografia, análise de óleo) nos ativos críticos.
- Monitorar condições em tempo real (temperatura, vibração, corrente, pressão).
- Realizar inspeções e rondas periódicas por operadores e técnicos.
- Capacitar continuamente operadores e equipes de manutenção.
- Manter estoque estratégico de peças críticas de longo prazo de entrega.
- Registrar falhas e analisar causas-raiz (5 Porquês, Ishikawa).
- Acompanhar indicadores de manutenção e produção com metas claras.
- Padronizar procedimentos de operação e manutenção.
Manutenção preventiva, preditiva e corretiva: diferenças
| Modalidade | Quando é feita | Vantagem | Limitação |
|---|---|---|---|
| Corretiva | Após a falha | Não exige investimento prévio | Em ativos críticos gera paradas longas e custos elevados |
| Preventiva | Em intervalos definidos | Reduz falhas e organiza a rotina | Pode trocar componentes que ainda teriam vida útil |
| Preditiva | Conforme a condição real medida | Intervenção no momento certo e melhor aproveitamento das peças | Exige instrumentos, método e pessoal capacitado |
Na prática, as indústrias de alto desempenho combinam as três: preditiva para ativos críticos, preventiva para equipamentos intermediários e corretiva planejada para itens de baixo impacto.
Como a MOVITEK pode ajudar a reduzir as paradas
A redução consistente de paradas costuma exigir apoio técnico especializado em diagnóstico de falhas, sistemas de automação e planejamento de manutenção. A MOVITEK, especializada em automação e manutenção industrial, atua exatamente nesse contexto.
Um parceiro técnico qualificado ajuda a identificar a origem de falhas recorrentes, avaliar a condição de sistemas de controle e organizar rotinas de manutenção que aumentam a continuidade operacional. O resultado é menos paradas não planejadas, maior confiabilidade dos equipamentos e melhor eficiência dos processos.
Para conhecer o escopo de atendimento e a forma de trabalho da MOVITEK, consulte os canais oficiais ou converse diretamente com a equipe.
Indicadores essenciais para acompanhar e reduzir paradas
- MTBF (Mean Time Between Failures) — tempo médio entre falhas. Quanto maior, mais confiável o ativo.
- MTTR (Mean Time To Repair) — tempo médio para reparo. Valores altos indicam falta de peças, procedimento ou capacitação.
- Disponibilidade = MTBF ÷ (MTBF + MTTR)
- Tempo total de parada por equipamento, linha ou causa.
- Frequência de falhas recorrentes — aponta causas-raiz não resolvidas.
Conclusão
As paradas na produção resultam, em geral, de uma combinação de desgaste, manutenção inadequada, falhas operacionais, problemas de automação e falta de planejamento de peças. Seus efeitos atingem produtividade, custos, prazos, qualidade e segurança.
Evitá-las depende de planejamento, monitoramento, capacitação e manutenção adequada — apoiados por indicadores que mostrem exatamente onde agir.
Conheça a MOVITEK e entre em contato para avaliar soluções aplicáveis à sua operação industrial.
Falar com a MOVITEK